

Разходете се през всеки-разпределителен център или производствена линия за бързооборотни стоки и почти сигурно ще намерите такъв, който върши работата си в края на линията - да изтегля плоски гофрирани заготовки от списание, да ги отваря, да затваря долните капаци и да доставя твърда, запечатана-с лента кутия до следващата станция, и всичко това без да я докосвате с ръце. Theавтоматична машина за изправяне на кашониeе едно от онези части от оборудването, за които рядко се пише, въпреки че е наистина централно за производителността на опаковките.
Тази статия обхваща как всъщност работи машината: механичната логика, разположението на компонентите, разликата между пневматичните и -задвижвани системи и накъде се движи технологията.
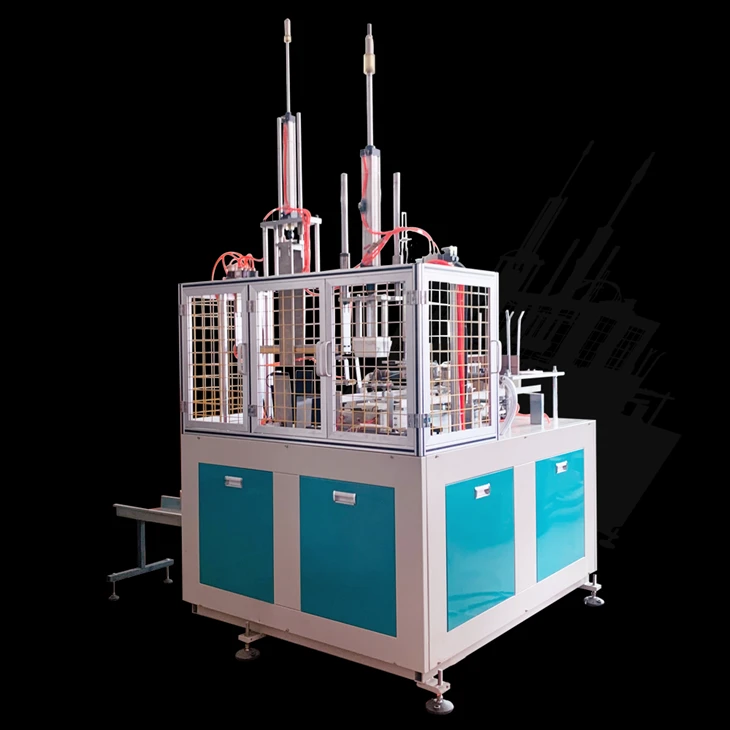
Какво издига и защо това има значение
Повечето автоматични машини за изправяне на кашони са изградени около RSC - обикновен контейнер с прорези - стилът на единична-празна гофрирана кутия, дефиниран в стил 0201 на FEFCO. В RSC всичките четири външни капака са с еднаква дължина и двата комплекта вътрешни и външни капаци се срещат в центъра, когато са затворени. Това е доминиращият стил на транспортни контейнери в световен мащаб именно защото може да бъде изрязан-, сгънат и издигнат от един-единствен лист без отпадъчни панели.
Механичното предизвикателство е, че плоските RSC заготовки пристигат като компресирани стекове. Всяка заготовка трябва да бъде отделена поотделно, отворена от плоско състояние в квадратна тръба, долните капаци да са сгънати в правилната последователност (първо вътрешните, след това външните) и тези капаци да са закрепени - или с горещо-топящо се лепило, или с-чувствителна на натиск лента -, преди кутията да е достатъчно твърда, за да приеме продукта.
Правенето на това ръчно е бавно, непоследователно и физически повтарящо се. Проучване от 2025 г., публикувано вПЛОС ЕДНОизследването на общата ефективност на оборудването (OEE) в производствените линии за кашони установи, че станциите за ръчно изправяне на кашони са сред най-големите източници на променливост на времето на цикъла и умора на оператора, което пряко ограничава производителността на линията надолу по веригата. Theавтоматична машина за изправяне на кашоние разработен специално за премахване на това препятствие.
Основната операционна последователност
Стъпка 1: Зареждане на списанието и разделяне на празните
Плоските картонени заготовки се зареждат в наклонен пълнител - релса за съхранение, която държи стека под ъгъл, така че гравитацията да подава най-долната заготовка към главата на брачката. Повечето машини използват система за вакуумно засмукване: една или повече вендузи се притискат към лицевия панел на долната заготовка, хващат я под отрицателно налягане и я издърпват от стека.
Стъпката на разделяне е мястото, където много машини с по-ниски{0}}разходи се борят. Ако силата на засмукване е лошо калибрирана, тя или не успява да вземе, или издърпва две заготовки едновременно. По-добре{3}}проектираните системи включват вторичен дефлектор или въздушна струя, за да осигурят само едно придвижване на заготовката на цикъл. При серво-задвижвани машини движението на резбата следва програмируем профил на гърбицата, който може да бъде фино-настроен за различни дебелини на заготовки и степени на дъска без механични настройки.
Стъпка 2: Отваряне на - от плоски до тръби
Това е механично най-интересният етап. Плоската RSC заготовка е по същество успоредник, когато се съхранява - линиите на сгъване с черта позволяват да се свие плоско. Отварянето му изисква прилагане на противоположни сили към два лицеви панела едновременно, завъртане на заготовката от приблизително 10–15 градуса свит ъгъл до пълно квадратно напречно-сечение от 90 градуса.
Повечето машини използват фиксиран отварящ се дорник или чифт задвижвани сгъваеми рамена. Заготовката се притиска или издърпва около дорника, което принуждава страничните панели да се люлеят навън, докато лицевите панели се държат в позиция от направляващи релси. Геометрията трябва да създава истински правоъгълник -, а не ромб -, което означава, че силата на отваряне трябва да бъде приложена точно в правилната точка по линията на резултата.
При пневматичните машини това движение се задвижва от въздушни цилиндри. Със серво-задвижванеавтоматични машини за изправяне на кашони, въртяща се серво ос контролира движението на рамото за отваряне, което позволява профилът на движение (скорост, задържане, връщане) да бъде адаптиран към различни стойности на твърдост на дъската по електронен път, а не чрез смяна на гърбици или регулиране на хода на цилиндъра.
Стъпка 3: Сгъване на долния капак
След като картонената кутия е отворена и квадратна, тя се придвижва - обикновено чрез тласкач или конвейер - до станцията за сгъване на капака. Долното затваряне на RSC изисква четири капака да бъдат сгънати последователно:
Двата малки (вътрешни) капака се сгъват първо навътре
Двата основни (външни) капака се сгъват върху тях, за да завърши затварянето
Малките капаци обикновено се сгъват от водачи на плуга - неподвижни извити релси, срещу които се движи кашонът, огъвайки всеки капак надолу, докато кашонът напредва. Основните клапи се натискат или от механични пръсти, пневматични задвижващи механизми, или се задвижват от задвижвана ексцентрична плоча. Времето е от решаващо значение: ако голяма клапа започне да се сгъва, преди второстепенната клапа да е легнала напълно, дъното ще бъде неправилно подравнено.
Стъпка 4: Уплътняване на дъното
Най-често срещаните методи за запечатване са:
Горе{0}}топящо се лепило (HMA): Дюзите нанасят капка лепило върху големите клапи точно преди да се затворят. Лепилото се залепва при контакт и залепва за по-малко от секунда. Това произвежда чисто, здраво дъно, което не изисква лента и е съвместимо с повечето автоматизирани опаковъчни машини надолу по веригата.
Чувствителна-на натиск лента: Лентова глава поставя лента от подсилена лента през долния шев. По-ниски разходи за инструменти от системите HMA, но добавят разходи за консумативи на кутия и могат да бъдат проблематични при високи скорости.
Документ от 2023 гМатериали днес: Сборник(Elsevier), анализирайки автоматизирани системи за производство на гофрирани кутии с помощта на PLC контрол, отбеляза, че последователността на приложението на HMA е една от основните променливи на качеството, наблюдавани в системи за монтаж със затворен -контур, като теглото и температурата на лепилото са параметрите, които са най-тясно свързани със степента на повреда на долното уплътнение при натоварване на компресия.
Стъпка 5: Изписване и прехвърляне
Издигнатият, запечатан кашон се избутва върху изходящ конвейер и се прехвърля към станцията надолу по веригата - обикновено пакетираща кутия, линия за пълнене или система за етикетиране. При интегрираните линии изходната скорост на монтажника трябва да бъде синхронизирана със скоростта на търсене на пълнежа чрез главен PLC или контролер на линията, за да се предотврати чакане на опашка или глад.
Пневматични срещу-серво задвижвани системи
Изборът между пневматично и-серво задвижванеавтоматични машини за изправяне на кашонисе появява редовно в дискусии за обществени поръчки. Струва си да бъдем директни относно компромисите.
| Фактор | Пневматичен | Серво{0}}задвижване |
|---|---|---|
| Единична цена | По-ниска | По-високо |
| Таван на скоростта | ~20–30 случая/мин | 40–80+ случая/мин |
| Време за смяна | Ръчно регулиране на цилиндъра | Електронно извикване на рецепта |
| Поддръжка | Въздушна верига, уплътнения, клапани | Серво мотори, енкодери |
| Ниво на шум | По-високо (изпускане на въздух) | По-ниска |
| Гъвкавост на формата | Ограничен от фиксиран ход | Високо - софтуерно-конфигуриране |
За високо{0}}смесени среди, работещи с множество размери кутии на смени, серво{1}}задвижваните машини изплащат премията си бързо чрез по-бързи смени. За специализирани линии, работещи с един размер кутия при умерена скорост, пневматичните машини често са по-икономичният избор.
Какво управлява изходната скорост
Теоретичната скорост на цикъла на anавтоматична машина за изправяне на кашоние ясна: един цикъл се равнява на една изправена кутия. Но действителната производителност е ограничена от няколко фактора:
Степен на борда: По-тежкото гофрирано набраздяване (B или C набраздяване) изисква повече сила за отваряне и сгъване. Машините, работещи с тежка -двойна{2}}стенна дъска, обикновено работят на по-ниски скорости от тези, работещи с E или F микрофлейт.
Време за фиксиране на лепилото: HMA дюзите и времето за задържане на компресията в долната-станция за запечатване ограничават колко бързо може да се придвижи картонената кутия, преди лепилото да изгради адекватна якост на свързване.
Надеждност на празното разделяне: Всяко събитие с двойно-подаване или липса на-подаване изисква машината или да отхвърли цикъла, или да спре за намеса на оператора. Добре-проектираните системи за разделяне могат да постигнат надеждност на разделяне над 99,5% - лошите системи могат да паднат под 98%, което при 40 цикъла/минута представлява значителен престой.
Типичните скорости на търговско производство варират от 15 каси в минута за пневматични-машини от начално ниво до 80 или повече каси в минута за високо{3}}скоростни двулентови-серво системи, използвани в линии за напитки и потребителски стоки.
Интеграция с оборудване надолу по веригата
Самостоятелен еректор рядко се разполага изолирано. В повечето опаковъчни линии,автоматична машина за изправяне на кашониподава директно в пакетираща кутия, която зарежда продукта чрез роботизирано избиране-и-поставяне, падащо зареждане или странично зареждане. Монтажникът трябва да достави кутии, които са квадратни (без ромбовидни изкривявания), еднакви по височина и запечатани с достатъчна цялост на дъното, за да издържат натоварването на продукта без повторно отваряне на капака.
Линейната интеграция обикновено включва:
Фотосензорни матрициза потвърждение, че картонената кутия е налице при изхода, преди да задействате следващия цикъл
PLC блокировкас машината надолу по веригата, за да управлявате еректора според нуждите
Проверка на височината и правоъгълността на кутията, понякога чрез системи за визуализация на-високоскоростни линии
Стандартите на PMMI (Асоциацията за технологии за опаковане и обработка), включително серия B155, определят изискванията за безопасност и оперативна съвместимост за автоматизирани линии за опаковане, включително станции за монтаж на кутии - подходяща препратка за определяне на поведението на интеграция.
Накъде отиват технологиите
Две направления набират скорост. Първо, роботизирани машини за монтаж на кутии, използващи 6-осови или делта роботи вместо специални механични гърбици, стават търговски жизнеспособни за операции, които трябва да се справят с много широк диапазон от размери на кутии без смяна на инструментите - движението на робота е изцяло софтуерно-дефинирано. Второ, визуално насочвани системи за инспекция на заготовки се интегрират на етапа на складиране, за да се отхвърлят заготовки с производствени дефекти (разслояване, отклонение на чертата, повреда от влага), преди да достигнат до формиращата станция, намалявайки повредите на уплътненията надолу по веригата.
Преглед от 2023 гУстойчивост(MDPI) относно оптимизацията в индустрията за велпапе отбелязва, че комбинирането на автоматизирано оборудване за формоване с -мониторинг на процеса в реално време намалява материалните отпадъци и потреблението на енергия за единица, а не само разходите за труд - сигнал, че аргументите за ефективност за автоматизация се простират отвъд намаляването на броя на служителите в по-широки аргументи за оперативна устойчивост.
Резюме
Theавтоматична машина за изправяне на кашониизпълнява това, което звучи като проста задача - отваряне на плоска кутия и запечатване на дъното -, но механичната прецизност, необходима за извършването й при производствена скорост, с постоянна правоъгълност, надеждна адхезия и минимално време на престой, е значителна. Разбирането на механизма за отваряне, последователността на сгъване на капака, метода на запечатване и логиката на задвижващата система е основата за вземане на разумен избор на оборудване и решения за интегриране.
За купувачите единственият най-важен критерий за оценка не е скоростта -, а архитектурата за смяна. Машина, която отнема 45 минути за преобразуване между размерите на кутията, ще създаде повече загуба на производителност през експлоатационния си живот, отколкото по-бавна машина с 10-минутни електронни превключвания.
Референции
Kounlavong, K., et al. (2025).Подобряване на оперативната ефективност чрез цялостна оптимизация на ефективността на оборудването и инициативи Kaizen. ПЛОС ЕДНО. DOI: 10.1371/journal.pone.0320761
Kumar, R., et al. (2023).Автоматична линия за производство на гофрирани кутии с PLC контрол. Материали днес: Сборник, Elsevier. DOI: 10.1016/j.matpr.2022.09.484
Garbowski, T., et al. (2023).Преглед на оптимизацията за велпапе. Устойчивост, MDPI. DOI: 10.3390/su152115588
PMMI - Асоциацията за технологии за опаковане и обработка.B155 Стандартна серия за безопасност на машината: Станции за монтаж на кутии. 2018 издание.
FEFCO - Европейска федерация на производителите на велпапе.Международен код на кутия от фибран, стил 0201 (обикновен контейнер с прорези). Текущо издание.